Artykuł sponsorowany
Jak włączyć okleiniarkę do rytmu małej stolarni, żeby nie spowalniała produkcji
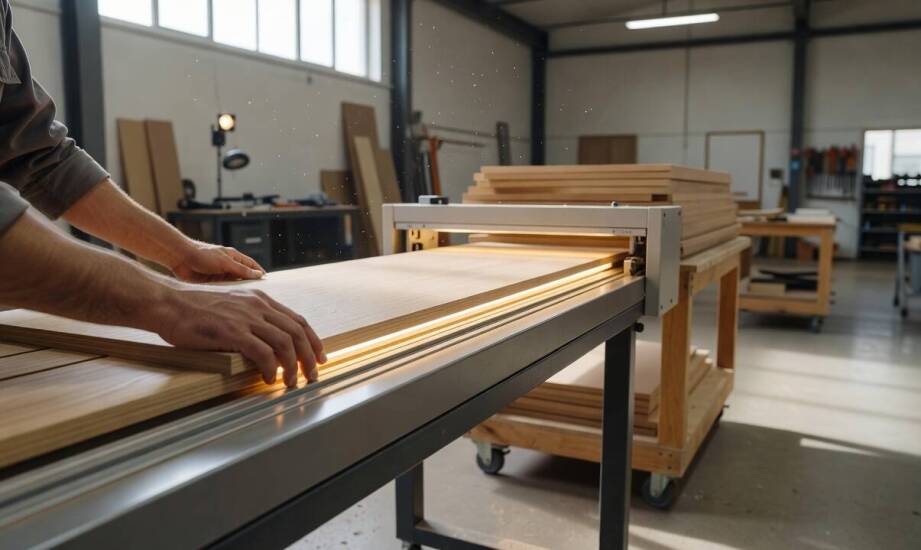
W małej stolarni proces produkcji mebli z płyt zaczyna się od precyzyjnego cięcia na pile formatowej, a następnie płynnie przechodzi do etapu zabezpieczania krawędzi. Brak odpowiedniej synchronizacji tych dwóch kroków operacyjnych sprawia, że docelowa maszyna nakładająca obrzeża wielokrotnie czeka na materiał. Zdarza się również sytuacja odwrotna, gdzie wycięte już elementy gromadzą się w przypadkowych kolejkach przed stanowiskiem. Prawdziwym problemem nie jest zazwyczaj sama specyfikacja techniczna posiadanego urządzenia, lecz niewłaściwy sposób zasilania go surowcem. Wyeliminowanie takiego wąskiego gardła wymaga przemyślanej logistyki wewnątrz warsztatu i dostosowania przepływu formatek do rzeczywistych możliwości przerobowych załogi.
Dlaczego sama wydajność okleiniarki nie wystarcza?
Maszyny do obróbki krawędzi zabezpieczają formatki przed przenikaniem wilgoci i uszkodzeniami mechanicznymi w późniejszym użytkowaniu. Profesjonalne okleiniarki do drewna tworzą strategiczny pomost logistyczny między strefą rozkroju a stanowiskami montażowymi. Kłopotliwe zatory powstają zazwyczaj w momencie, gdy pilarz dostarcza gotowe elementy w nierównym, chaotycznym rytmie. Mieszanie obszernych partii jednego rodzaju z pojedynczymi sztukami innego projektu sprawia, że sprzęt odbierający surowiec nie ma szans na rozwinięcie swojej nominalnej prędkości.
Katalogowa wydajność urządzenia, mierzona w metrach na minutę, traci znaczenie przy braku dobrej organizacji pracy. Operator obsługujący podajnik musi wielokrotnie przerywać cykl, czekając na dowiezienie kolejnej palety z odpowiednimi elementami. Nierównomierne tempo zasilania linii wynika bezpośrednio ze specyfiki realizacji zamówień w małych i średnich warsztatach. Zlecenia różnią się pod względem grubości płyt, wymagań technicznych oraz wybranej kolorystyki obrzeży ABS czy PVC. Urządzenie wymaga natomiast stabilnego dopływu półproduktów o spójnych parametrach.
Zbyt długie przerwy w pracy maszyny rodzą kolejne komplikacje technologiczne. Oczekiwanie na materiał doprowadza do wychłodzenia stacji klejowej i wymusza ponowny cykl dogrzewania przed wznowieniem posuwu. Cykliczne rozgrzewanie i chłodzenie układu zużywa energię oraz obniża precyzję nakładania spoiny. Powstające w ten sposób mikrozastoje drastycznie zmniejszają dobową przepustowość zakładu, utrudniając terminową realizację zleceń dla klientów końcowych.
Krótkie partie a bufor elementów przed oklejaniem
Obróbka oparta na bardzo krótkich seriach narzuca konieczność częstych zmian parametrów na stanowisku roboczym. Czas potrzebny na wdrożenie nowych ustawień, obejmujący wymianę rolki z obrzeżem, korektę docisku czy modyfikację temperatury podawanego kleju, zależy od modelu maszyny oraz zakresu wprowadzanych zmian. W nowoczesnych urządzeniach proces ten może zająć zaledwie poniżej trzech minut. Każde, nawet najkrótsze zatrzymanie linii wydłuża jednak całkowity czas cyklu i zwiększa ryzyko błędów przy manualnym przestawianiu ciężkiego materiału.
Pracownicy stolarni muszą wielokrotnie przenosić formatki, opierając je o ściany lub prowizoryczne stojaki. Generuje to niepotrzebne kroki, potęguje zmęczenie fizyczne zespołu i podnosi ryzyko zarysowania delikatnego laminatu. Dopasowanie technologii do charakterystyki zakładu pomaga unikać takich sytuacji poprzez automatyzację wielu powtarzalnych czynności. Odpowiednio skonfigurowane agregaty pozwalają ograniczyć liczbę ręcznych interwencji do niezbędnego minimum.
Organizacja przestrzeni roboczej poprzez wprowadzenie dedykowanej strefy buforowej całkowicie zmienia dynamikę całego procesu. Wycięte na pile płyty trafiają na specjalne wózki transportowe lub regały półkowe, zachowując logiczną kolejność zgodną z harmonogramem obróbki. Zgromadzenie większej, przemyślanej partii pozwala maszynie pracować nieprzerwanie przez znaczną część zmiany. Zorganizowany bufor ogranicza liczbę zbędnych manipulacji materiałem, ułatwiając operatorowi płynne zasilanie podajnika. Wdrożenie lepszych standardów nierzadko idzie w parze z unowocześnieniem zaplecza sprzętowego. Firma INTERPART Aleksander Tybora dostarcza wyposażenie do obróbki drewna, pomagając zakładom zoptymalizować wydajność urządzeń stosownie do ich codziennego obciążenia produkcyjnego.
Skuteczne wplecenie procesu zabezpieczania krawędzi w płynny ciąg technologiczny wymaga spojrzenia na warsztat jak na system powiązanych naczyń. Wydajność na tym etapie zależy bezpośrednio od ustabilizowania tempa podawania surowca i zaprojektowania czytelnych stref buforowych pomiędzy cięciem a wykończeniem. Prawidłowo zaplanowany przepływ materiału niweluje organizacyjny chaos przy kluczowych stanowiskach i pozwala wykorzystać rzeczywisty potencjał mechaniczny posiadanego parku maszynowego. Rozsądne zarządzanie kolejnością zadań ogranicza częstotliwość przezbrojeń, wpływając ostatecznie na wyższą rentowność i większy komfort codziennej pracy personelu.
Kategorie artykułów
Polecane artykuły

Nowoczesne rozwiązania w druku etykiet dla branży farmaceutycznej

Stal wsadowa, niewsadowa i gatunki metali kolorowych — zasady klasyfikacji surowców wtórnych przed ich przetworzeniem

Przeprowadzka seniora do domu opieki: dokumenty, ustalenia i pierwszy tydzień pobytu
